


Kod QR
Produkty
Skontaktuj się z nami


Faks
+86-574-87168065

E-mail

Adres
Obszar przemysłowy Luotuo, dystrykt Zhenhai, miasto Ningbo, Chiny


Wyobraź sobie, że stoisz obok szybkiej przemysłowej skrzyni biegów pracującej z prędkością 3000 obr./min. Jeśli zawiera proste koła zębate czołowe, dźwięk będzie wyraźnym, wysokim piskiem – prawie wrzaskiem – który może być fizycznie niewygodny. Ten hałas to nie tylko irytacja; jest to słyszalna sygnatura uderzenia, tarcia i wibracji, która sygnalizuje utratę energii i potencjalne zużycie. Teraz wyobraźmy sobie tę samą skrzynię biegów wyposażoną w precyzyjne przekładnie śrubowe. Dźwięk staje się gładkim, stłumionym szumem – prawie szeptem. Ta radykalna różnica wynika z zasadniczego geometrycznego rozróżnienia pomiędzy sposobem przenoszenia mocy przez przekładnie śrubowe i czołowe. Na Raydafon Technology Group Co., Limited, nasza fabryka produkujePrecyzyjna przekładniaproduktów od ponad dwudziestu lat i widzieliśmy, jak przejście od geometrii ostrogowej do geometrii śrubowej zmieniło branżę od motoryzacyjnej po lotniczą. W tym artykule omówione zostaną zasady inżynieryjne, które umożliwiają precyzyjnym przekładniom śrubowym redukcję hałasu i wibracji, wykraczając poza proste opisy w celu zbadania fizyki kontaktu zębów, matematyki współczynników nakładania się oraz precyzji produkcji wymaganej do uzyskania tych korzyści.
Hałas i wibracje generowane przez pary kół zębatych są wynikiem dwóch podstawowych zjawisk mechanicznych: wzbudzenia udarowego w momencie zazębienia zębów oraz okresowych zmian sztywności zazębienia podczas wchodzenia i wychodzenia zębów. Koła zębate czołowe z zębami zazębiającymi się jednocześnie na całej szerokości czołowej powodują nagłe, impulsowe obciążenie, które generuje wibracje i hałas o wysokiej częstotliwości. Natomiast precyzyjne koła zębate śrubowe mają zęby ścięte pod kątem do osi koła zębatego. Kąt ten powoduje, że zazębienie zębów jest progresywne – toczący się, ślizgowy kontakt, który zaczyna się na jednym końcu zęba i przesuwa się na szerokość twarzy. To progresywne włączenie eliminuje efekt „uderzania” podczas jednoczesnego kontaktu, radykalnie zmniejszając siły uderzenia generujące hałas. W kolejnych sekcjach szczegółowo zbadamy to zjawisko, określając ilościowo korzyści na podstawie kluczowych parametrów, takich jak współczynnik styku i nakładanie się poprzeczne, oraz badając zaawansowane techniki produkcyjne, które zapewniają realizację teoretycznych korzyści w praktyce.
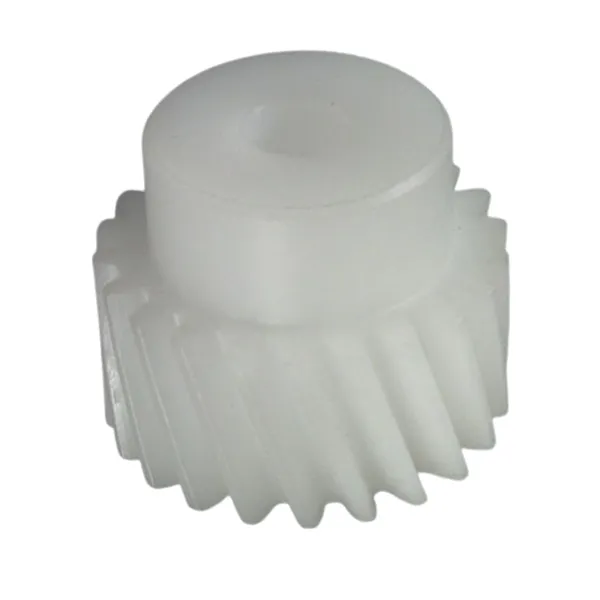
Aby zrozumieć, w jaki sposób precyzyjne przekładnie śrubowe osiągają doskonałą charakterystykę hałasu i wibracji, musimy najpierw ustalić jasny obraz tego, czym one są i czym różnią się od innych typów przekładni. Wyobraź sobie standardowe koło zębate czołowe – zęby są proste i równoległe do osi obrotu koła zębatego. Kiedy zazębiają się dwa koła zębate czołowe, zęby zazębiają się wzdłuż linii rozciągającej się na całej szerokości czołowej obu kół zębatych jednocześnie. Jest to „kontakt liniowy”, który następuje nagle, a pełne obciążenie zostaje przyłożone w jednej chwili, gdy para zębów wchodzi w siatkę. Teraz wyobraź sobie, że bierzesz to koło zębate czołowe i wycinasz jego zęby pod kątem do osi, jak gwint na śrubie. To jest przekładnia śrubowa. Zakrzywione zęby zapewniają zupełnie inną dynamikę zazębienia: zamiast nagle pojawiać się pełna linia styku, punkt styku zaczyna się na jednym końcu zęba i przesuwa się stopniowo w poprzek szerokości tarczy w miarę obracania się koła zębatego.
Kąt linii śrubowej — zwykle mieszczący się w zakresie od 8° do 30° w większości zastosowań przemysłowych — jest definiującym parametrem geometrycznym przekładni śrubowej. Kąt ten zapewnia znaczącą zaletę inżynieryjną: progresywne zazębienie zębów zmniejsza szybkość przykładania obciążenia, minimalizując siły uderzenia, które generują hałas i wibracje. Co więcej, przekładnia śrubowa ma zawsze kontakt z więcej niż jedną parą zębów w danym momencie, co rozkłada obciążenie na większą powierzchnię i wygładza ogólne przenoszenie momentu obrotowego. Korzyści te są tak znaczące, że precyzyjne przekładnie śrubowe stały się domyślnym wyborem w zastosowaniach, w których najważniejsza jest płynność i cicha praca – od przekładni samochodowych i turbin wiatrowych po robotykę i maszyny precyzyjne. W firmie Raydafon w naszej ofercie przekładni precyzyjnych dominują konstrukcje śrubowe, z kątami pochylenia linii śrubowej zoptymalizowanymi w drodze szeroko zakrojonych testów dla każdego konkretnego zastosowania.
Jednak geometria śrubowa wprowadza komplikację: zakrzywione zęby wytwarzają osiową siłę nacisku, którą należy opanować, zwykle poprzez zastosowanie łożysk oporowych lub za pomocą kół zębatych o podwójnej śrubie (w jodełkę). Ta dodatkowa złożoność to niewielka cena za radykalną poprawę poziomu hałasu, wibracji i nośności. Nasza fabryka opracowała własne konstrukcje łożysk i konfiguracje obudów, które skutecznie radzą sobie z obciążeniami wzdłużnymi, zapewniając, że nasze precyzyjne przekładnie śrubowe zapewniają korzyści bez uszczerbku dla niezawodności systemu. W następnej sekcji przyjrzymy się zazębieniu zębów w zwolnionym tempie, porównując dynamikę uderzeń kół zębatych czołowych i śrubowych, aby zrozumieć pochodzenie ich sygnatur dźwiękowych.
Aby docenić wpływ przekładni śrubowych na redukcję hałasu, musimy najpierw zrozumieć mechanizm generujący hałas w przekładniach czołowych. Wyobraź sobie dwa koła zębate czołowe zazębiające się z dużą prędkością. Gdy koła zębate się obracają, para zębów zbliża się do załączenia. W momencie zetknięcia się krawędzi prowadzących cała szerokość czołowa pary zębów zostaje nagle obciążona. Powoduje to wytworzenie ostrej, impulsowej siły, która rozprzestrzenia się przez korpus przekładni i konstrukcję nośną. Impuls wzbudza szerokie spektrum częstotliwości wibracji, z których wiele mieści się w zakresie słyszalnym. Stąd właśnie bierze się charakterystyczne „wycie” przekładni czołowych – to w istocie dźwięk uderzającego metalu o metal, powtarzany tysiące razy na minutę. Energia tego uderzenia przyczynia się również do zużycia, wżerów i zmęczenia, zmniejszając żywotność pary kół zębatych.
Teraz wyobraź sobie parę precyzyjnych kół zębatych śrubowych w zwolnionym tempie. Zazębienie zębów nie rozpoczyna się od nagłego kontaktu liniowego, ale od kontaktu punktowego w jednym z kącików zęba. Gdy koło się obraca, ten punkt styku przesuwa się po przekątnej w poprzek szerokości czołowej, wyznaczając ścieżkę od krawędzi natarcia do krawędzi spływu. Jest to proces raczej „ciągłego zaangażowania”, niż „zaangażowania z wpływem”. Obciążenie jest przykładane stopniowo w trakcie cyklu włączania, a nie natychmiastowo. To stopniowe przyłożenie obciążenia znacznie zmniejsza szczytową siłę przenoszoną na korpus przekładni, co z kolei zmniejsza amplitudę drgań i wynikający z tego hałas. Nasza fabryka przeprowadziła szeroko zakrojone testy porównawcze, a wyniki są spójne: precyzyjna przekładnia śrubowa o tej samej wielkości i liczbie zębów generuje zazwyczaj o 8–12 dB mniej hałasu niż przekładnia czołowa, co odpowiada redukcji odczuwalnej głośności o ponad 80%.
Aby spojrzeć na to z innej perspektywy, rozważ poniższe porównanie kluczowych parametrów zazębienia dla przekładni zębatych czołowych i śrubowych w podobnych warunkach pracy. Wartości te opierają się na testach przeprowadzonych w naszej fabryce przy użyciu znormalizowanego stanowiska testowego i spójnego zestawu parametrów roboczych (3600 obr./min, moment obrotowy 50 N·m).
| Parametr | Przekładnia czołowa (proste zęby) | Precyzyjna przekładnia śrubowa |
| Typ kontaktu | Natychmiastowy kontakt liniowy | Progresywny kontakt punkt-linia |
| Załaduj dawkę aplikacji | Wysoki (wpływ) | Niski (stopniowy) |
| Szczytowe przyspieszenie wibracji | 18,2 m/s² | 6,4 m/s² |
| Poziom ciśnienia akustycznego (w odległości 1 m) | 88,5 dB(A) | 76,3 dB(A) |
| Współczynnik obciążenia dynamicznego | 1.8 | 1.2 |
Współczynnik obciążenia dynamicznego pokazany w tabeli jest miarą tego, o ile rzeczywiste obciążenie przekracza obciążenie nominalne w wyniku wpływu uderzeń. Współczynnik 1,8 dla przekładni czołowych oznacza, że na zęby działa prawie dwukrotnie większa siła, niż można by przewidzieć na podstawie prostej analizy statycznej, co w znaczący sposób przyczynia się do przyspieszonego zużycia i zmęczenia. Zmniejszony współczynnik obciążenia dynamicznego przekładni śrubowych wyjaśnia, dlaczego nie tylko pracują one ciszej, ale także mają dłuższą trwałość. W Raydafon projektujemy nasze produkty z przekładnią śrubową Precision o zoptymalizowanych kątach linii śrubowej, aby zminimalizować obciążenia dynamiczne dla każdego konkretnego zastosowania. Nie jest to parametr uniwersalny; kąt pochylenia linii śrubowej, który sprawdza się dobrze w przypadku zastosowań o niskiej prędkości, może być nieoptymalny w przypadku zastosowań o dużej prędkości.
Stopniowe zazębianie się zębów spiralnych to tylko połowa historii. Drugim, równie ważnym czynnikiem jest koncepcja „współczynnika nakładania się” lub „współczynnika styku”, który określa ilościowo średnią liczbę par zębów stykających się w danym momencie. W przekładni czołowej współczynnik styku wynosi zwykle od 1,3 do 1,6. Oznacza to, że w danym momencie obciążenie przenosi średnio tylko jedna lub półtora pary zębów. Gdy para zębów opuszcza siatkę i wchodzi następna para, następuje krótki moment, w którym liczba stykających się zębów spada, powodując wahania sztywności siatki. Wahania te są głównym źródłem wibracji w przekładniach czołowych — przekładnia „drży” podczas przenoszenia obciążenia z jednej pary zębów na drugą.
Z kolei precyzyjna przekładnia śrubowa ma znacznie wyższy całkowity współczynnik styku. Dzieje się tak, ponieważ całkowity współczynnik styku jest sumą współczynnika styku poprzecznego (takiego samego jak w przypadku przekładni czołowej) i współczynnika zachodzenia na siebie, który jest wprowadzany przez kąt pochylenia linii śrubowej. Współczynnik zachodzenia to osiowe zachodzenie par zębów na szerokość lica. W przypadku dobrze zaprojektowanej przekładni śrubowej współczynnik zachodzenia na siebie wynosi zazwyczaj 1,0 lub więcej, co oznacza, że całkowity współczynnik styku często mieści się w zakresie od 2,0 do 2,5. Oznacza to, że w danym momencie stykają się średnio od dwóch do dwóch i pół par zębów. Obciążenie rozkłada się na więcej zębów, a przejście z jednej pary na drugą jest płynne, ponieważ nakładanie się zapewnia, że wchodząca para niesie już pewne obciążenie, zanim para wychodząca się rozłączy. To nakładanie się eliminuje cykliczną zmianę sztywności siatki, która jest głównym źródłem wibracji w przekładniach czołowych.
Aby zobrazować różnicę, wyobraź sobie noszenie ciężkiego przedmiotu jedną ręką, a nie dwoma rękami. Jedną ręką obciążenie jest skoncentrowane, a każda zmiana postawy jest irytująca. Dwiema rękami obciążenie jest dzielone, a przejście jest płynne. Ta sama zasada dotyczy zębów przekładni. Wyższy współczynnik styku precyzyjnych przekładni śrubowych zapewnia płynniejsze przenoszenie momentu obrotowego przy niższych amplitudach drgań. Jest to szczególnie ważne w zastosowaniach wymagających dużych prędkości, gdzie nawet niewielkie wahania momentu obrotowego mogą wzbudzić rezonanse w konstrukcji nośnej, prowadząc do hałasu i potencjalnych uszkodzeń. Nasza fabryka opracowała zastrzeżony algorytm optymalizacji profilu zęba, który maksymalizuje współczynnik styku dla danego kąta pochylenia linii śrubowej i szerokości powierzchni czołowej, zapewniając, że nasze produkty Precision Gear zapewniają możliwie płynne przenoszenie mocy.
| Parametr | Przekładnia czołowa | Precyzyjna przekładnia śrubowa |
| Stosunek kontaktu poprzecznego | 1.4 | 1.4 |
| Współczynnik nakładania się (osiowy) | 0.0 | 1.1 |
| Całkowity współczynnik kontaktu | 1.4 | 2.5 |
| Liczba stykających się zębów (średnio) | 1.4 | 2.5 |
| Zmiana sztywności siatki | Wysoka (25-30%) | Niski (5-8%) |
Zmniejszenie zmienności sztywności siatki, pokazane w ostatnim wierszu tabeli, jest kluczowym wskaźnikiem potencjału wibracyjnego. Niemal stała sztywność zazębienia precyzyjnej przekładni śrubowej oznacza, że para kół zębatych działa prawie jak solidne sprzęgło, przenosząc moc płynnie i cicho. Właśnie dlatego przekładnie śrubowe są preferowanym wyborem w zastosowaniach wymagających dużej precyzji i niskiego poziomu hałasu, takich jak sprzęt do obrazowania medycznego, siłowniki lotnicze i wysokiej klasy przekładnie samochodowe. W Raydafon Technology Group Co., Limited jesteśmy dumni z produkcji produktów Precision Gear, które konsekwentnie osiągają współczynniki styku 2,4 lub wyższe, zapewniając naszym klientom korzyści z możliwie płynnego przenoszenia mocy.
Teoretyczne zalety geometrii śrubowej – progresywne zazębienie i wysoki współczynnik zachodzenia na siebie – można w pełni wykorzystać jedynie wtedy, gdy koła zębate są produkowane z wyjątkową precyzją. W rzeczywistości błędy produkcyjne są często głównym źródłem hałasu i wibracji w układach przekładni, nawet jeśli geometria jest teoretycznie doskonała. Precyzyjna przekładnia śrubowa z niewielkim błędem podziałki zębów, biciem w otworze lub odchyleniem profilu będzie generować wibracje niezależnie od kąta pochylenia linii śrubowej. W naszej fabryce poczyniliśmy znaczne inwestycje w najnowsze technologie produkcji i kontroli przekładni, aby mieć pewność, że każda produkowana przez nas przekładnia Precision spełnia najsurowsze tolerancje. W tej sekcji omówione zostaną krytyczne parametry produkcyjne, które determinują poziom hałasu i wibracji przekładni oraz sposób, w jaki je kontrolujemy.
Najważniejszym parametrem jest dokładność profilu zęba. Teoretyczny profil ewolwentowy zęba przekładni jest matematycznie idealną krzywą, która zapewnia stałe przełożenie prędkości. W rzeczywistości każde koło zębate ma pewne odchylenie od idealnego profilu, które można zmierzyć za pomocą maszyny do kontroli kół zębatych. To odchylenie powoduje błąd przekładni — różnicę między rzeczywistym a teoretycznym położeniem wału wyjściowego. Błąd skrzyni biegów jest podstawowym źródłem wibracji w parach kół zębatych: gdy koło się obraca, zmienny kontakt zębów powoduje, że wał wyjściowy nieznacznie przyspiesza i zwalnia, generując siły przyspieszające, które wzbudzają wibracje. Nasza fabryka wykorzystuje precyzyjne szlifierki do kół zębatych CNC, które mogą osiągnąć odchyłki profilu mniejsze niż 5 mikrometrów (µm), co jest niezbędne w zastosowaniach charakteryzujących się dużą prędkością i niskim poziomem hałasu.
Kolejnym krytycznym czynnikiem jest dokładność podziałki zębów. Jeśli odstęp między zębami nie jest idealnie równomierny, para kół zębatych będzie doświadczać cyklicznego „zacinania się” podczas obrotu, generując hałas o częstotliwości zazębienia zębów i jej harmonicznych. Nasz proces szlifowania jest kontrolowany w celu zapewnienia, że skumulowany błąd podziałki przy pełnym obrocie jest mniejszy niż 10 µm. Podobnie bicie otworu przekładni — mimośród środka koła zębatego względem jego osi obrotu — może powodować drgania występujące raz na obrót, które są szczególnie trudne do odfiltrowania. W przypadku naszych precyzyjnych przekładni kontrolujemy bicie otworu z dokładnością do 5 µm. Poniższa tabela przedstawia typowe tolerancje produkcyjne, jakie utrzymujemy dla naszych produktów Precision Gear, wraz z wpływem przekroczenia tych tolerancji na hałas i wibracje.
| Parametr | Typowa tolerancja | Skutki przekroczenia tolerancji |
| Odchylenie profilu zęba | < 5 µm | Wysoki błąd skrzyni biegów, pisk przekładni, zwiększone zużycie |
| Skumulowany błąd wysokości tonu | < 10 µm | Wibracje o częstotliwości zazębiania, szum cykliczny |
| Wyciek otworu | < 5 µm | Wibracje raz na obrót, hałas łożysk |
| Błąd wiodący | < 6 µm | Nierówny rozkład obciążenia, miejscowe zużycie |
| Chropowatość powierzchni (Ra) | < 0,4 µm | Hałas wywołany tarciem, mikrowżery, obniżona wydajność |
Poza tymi tolerancjami geometrycznymi równie ważne jest wykończenie powierzchni zębów przekładni. Chropowata powierzchnia, nawet jeśli jest dokładna geometrycznie, będzie generować hałas wywołany tarciem i mikrowżery. Po procesie szlifowania następuje etap dogładzania, który zmniejsza chropowatość powierzchni do wartości poniżej 0,4 µm Ra. To nie tylko zmniejsza hałas, ale także poprawia trwałość przekładni poprzez zmniejszenie koncentracji naprężeń na powierzchni. Stosujemy również zaawansowane techniki kontroli, takie jak współrzędnościowe maszyny pomiarowe (CMM) i analizatory przekładni, aby zweryfikować każdy krytyczny wymiar przed zatwierdzeniem przekładni do wysyłki. To zaangażowanie w precyzję sprawia, że nasze produkty Precision Gear wyróżniają się w wymagających zastosowaniach.
Chociaż geometria i precyzja wykonania są głównymi wyznacznikami hałasu i wibracji przekładni, właściwości materiałowe samej przekładni odgrywają znaczącą rolę w tłumieniu generowanych wibracji. Nie wszystkie stale są sobie równe, jeśli chodzi o tłumienie drgań. Zdolność tłumiąca materiału to jego zdolność do pochłaniania energii mechanicznej i rozpraszania jej w postaci ciepła, zamiast przekazywania jej w postaci wibracji. W przypadku przekładni większa zdolność tłumienia zmniejsza amplitudę drgań przenoszonych na obudowę i otaczającą konstrukcję, co skutkuje cichszą pracą. W Raydafon Technology Group Co., Limited przeprowadziliśmy szeroko zakrojone badania nad wpływem doboru materiałów i obróbki cieplnej na hałas i wibracje naszych produktów Precision Gear.
Na przykład żeliwo ma doskonałą zdolność tłumienia dzięki mikrostrukturze grafitu, która pochłania energię wibracji. Jednakże żeliwo ma niższą wytrzymałość i odporność na zużycie niż stal, co czyni je nieodpowiednim do zastosowań wymagających dużych obciążeń i dużych prędkości. Do zastosowań w przekładniach precyzyjnych zazwyczaj używamy wysokiej jakości stali stopowych, takich jak 8620, 9310 lub 17CrNiMo6. Stale te są nawęglane i utwardzane, aby uzyskać twardą, odporną na zużycie obudowę przy jednoczesnym zachowaniu wytrzymałego, odpornego na uderzenia rdzenia. Twardość obudowy wynosi zazwyczaj 58-62 HRC, natomiast twardość rdzenia wynosi 30-40 HRC. Ta dwufazowa struktura zapewnia dobrą równowagę odporności na zużycie, wytrzymałości zmęczeniowej i zdolności tłumienia.
Innym podejściem do poprawy tłumienia jest zastosowanie obróbki powierzchni. Nasze produkty Precision Gear są często poddawane śrutowaniu – procesowi, w którym małe cząstki stali lub ceramiki są piaskowane na powierzchnie zębów przekładni. Śrutowanie tworzy na powierzchni korzystną warstwę naprężeń szczątkowych ściskających, która poprawia wytrzymałość zmęczeniową, a także redukuje wibracje. Modyfikacje powierzchni wprowadzone przez śrutowanie tworzą niewielką „chropowatość” w skali mikroskopowej, która może działać jak tłumik drgań, pochłaniając część energii drgań. W naszych testach koła zębate śrutowane wykazują 5-8% redukcję amplitudy drgań w porównaniu do kół zębatych niekuwanych o tej samej geometrii i materiale, przy wszystkich pozostałych parametrach.
Oprócz śrutowania nasza fabryka oferuje również szereg specjalistycznych powłok powierzchniowych dla naszych produktów Precision Gear. Powłoki te, takie jak węgiel diamentopodobny (DLC) lub węglik wolframu, mogą zmniejszać tarcie i zużycie, co zmniejsza generowanie hałasu o wysokiej częstotliwości. Wykazano, że w szczególności przekładnie z powłoką DLC zmniejszają widmo hałasu wibracyjnego nawet o 3 dB(A) w zastosowaniach wymagających dużych prędkości. Połączenie zoptymalizowanego doboru materiałów, obróbki cieplnej i obróbki powierzchni to skuteczne podejście do redukcji hałasu i wibracji przekładni, które uzupełnia geometryczne zalety zębów śrubowych. Nasz zespół inżynierów może zalecić optymalną kombinację materiału i obróbki dla konkretnego zastosowania, w oparciu o wymagane obciążenie, prędkość i warunki środowiskowe.
Pytanie 1: Jaka jest typowa redukcja hałasu przy zmianie przekładni zębatej czołowej na precyzyjną przekładnię śrubową?
Odpowiedź: Redukcja hałasu zależy od konkretnych warunków pracy, ale w naszych szeroko zakrojonych testach wykazano, że precyzyjna przekładnia śrubowa zwykle osiąga redukcję poziomu ciśnienia akustycznego o 8–12 dB(A) w porównaniu z równoważną przekładnią czołową. Odpowiada to odczuwalnemu zmniejszeniu głośności o 80–90 procent, ponieważ ludzkie ucho odbiera redukcję o 10 dB jako mniej więcej połowę głośności. Redukcja jest najbardziej widoczna przy wyższych prędkościach, gdzie wzbudzenie kół zębatych czołowych w wyniku uderzenia jest najcięższe.
Pytanie 2: Czy większy kąt pochylenia linii śrubowej zawsze zmniejsza hałas i wibracje?
Odpowiedź: Nie koniecznie. Chociaż większy kąt linii śrubowej zwiększa współczynnik zachodzenia na siebie i wygładza sprzęganie, generuje również większe siły ciągu osiowego, które mogą powodować dodatkowe wibracje i wymagać solidniejszych łożysk. Dla każdego zastosowania istnieje optymalny kąt pochylenia linii śrubowej, który równoważy redukcję hałasu z nośnością. Nasz zespół inżynierów w Raydafon Technology Group Co., Limited wykorzystuje zaawansowane narzędzia symulacyjne w celu określenia optymalnego kąta linii śrubowej dla konkretnych warunków pracy. W większości zastosowań przemysłowych kąt linii śrubowej wynoszący od 15° do 25° zapewnia doskonałą równowagę pomiędzy płynną pracą i możliwymi do kontrolowania obciążeniami wzdłużnymi.
Pytanie 3: W jaki sposób modyfikacja profilu zęba koła zębatego wpływa na hałas precyzyjnej przekładni śrubowej?
Odpowiedź: Modyfikację profilu zęba, taką jak relief końcówki i koronowanie ołowiu, często stosuje się w przekładniach śrubowych, aby skompensować elastyczne ugięcie zębów pod obciążeniem. Zapobiega to kontaktowi krawędzi i zapewnia równomierne rozłożenie obciążenia na powierzchni zęba, co zmniejsza wzbudzanie wibracji o wysokiej częstotliwości. Nasza fabryka korzysta ze specjalistycznego oprogramowania do modyfikacji profili, aby zaprojektować optymalne modyfikacje zębów dla każdego zastosowania Precision Gear. Nawet niewielka modyfikacja rzędu 5-10 mikrometrów może mieć zauważalny wpływ na redukcję hałasu przekładni i wydłużenie trwałości zmęczeniowej.
Pytanie 4: Jaka jest różnica między hałasem przekładni a wibracjami przekładni i dlaczego są one ze sobą powiązane?
Odpowiedź: Wibracje przekładni to mechaniczne drgania przekładni i jej konstrukcji nośnej, natomiast hałas przekładni to słyszalny dźwięk generowany przez przenoszenie tych wibracji przez powietrze. Obydwa są ze sobą bezpośrednio powiązane: wszystkie dźwięki przekładni powstają w wyniku wibracji. Wibracje powstają w zazębieniu przekładni w wyniku błędu przekładni, uderzenia lub tarcia, a następnie są przenoszone przez wały przekładni i łożyska do obudowy, która emituje dźwięk. Aby zmniejszyć hałas przekładni, musimy najpierw zmniejszyć wibracje przekładni, poprawiając gładkość siatki.
Pytanie 5: Czy precyzyjne przekładnie śrubowe mogą być stosowane w zastosowaniach wymagających wysokiego momentu obrotowego i niskich prędkości, czy też nadają się tylko do pracy przy dużych prędkościach?
Odpowiedź: Precyzyjne przekładnie śrubowe nadają się równie dobrze do zastosowań wymagających wysokiego momentu obrotowego i niskich prędkości, takich jak wciągniki dźwigowe i napędy przenośników. W tych zastosowaniach redukcja hałasu i wibracji poprawia komfort operatora i zmniejsza ryzyko uszkodzenia konstrukcji. Jednakże osiowe siły ciągu są nadal obecne i należy nimi zarządzać za pomocą odpowiednich łożysk. Nasza fabryka produkuje produkty Precision Gear dla szerokiego zakresu kombinacji momentu obrotowego i prędkości, a my możemy zalecić optymalny kąt linii śrubowej i geometrię dla konkretnego zastosowania, niezależnie od tego, czy chodzi o dużą prędkość, wysoki moment obrotowy, czy jedno i drugie.
Redukcja hałasu i wibracji w precyzyjnych przekładniach śrubowych jest wynikiem starannie skoordynowanego współdziałania geometrii, precyzji produkcji i inżynierii materiałowej. Stopniowe zazębienie zębów śrubowych eliminuje uderzenia udarowe kół zębatych czołowych; wysoki współczynnik zachodzenia na siebie wygładza przenoszenie momentu obrotowego i zmniejsza wahania sztywności siatki; wymagające tolerancje produkcyjne minimalizują błąd przekładni; a obróbka materiału i powierzchni tłumi drgania resztkowe. Nasza fabryka w Raydafon Technology Group Co., Limited przez dziesięciolecia doświadczenia opanowała tę zależność, produkując produkty Precision Gear, które zapewniają wyjątkową płynność i ciszę w najbardziej wymagających zastosowaniach.
Jeśli chcesz zredukować hałas i wibracje w swoich systemach napędzanych przekładnią, zapraszamy do współpracy z naszym zespołem inżynierów. Oferujemy szeroką gamę precyzyjnych przekładni walcowych dostosowanych do konkretnych wymagań eksploatacyjnych. Nasza fabryka jest wyposażona w najnowocześniejszą technologię szlifowania i kontroli kół zębatych, a nasi inżynierowie posiadają wiedzę specjalistyczną, która pozwala zalecić optymalną kombinację projektu, materiału i obróbki dla Twojego zastosowania.Skontaktuj się z Raydafon Technology Group Co., Limited już dziśaby omówić wymagania dotyczące przekładni Precision Gear i odkryć, w jaki sposób możemy pomóc Ci uzyskać cichsze, płynniejsze i bardziej niezawodne przenoszenie mocy.
+86-574-87168065
Obszar przemysłowy Luotuo, dystrykt Zhenhai, miasto Ningbo, Chiny